


聊城减速机齿轮支持小批量吗?这是很多做设备配套、机械维修的朋友最近私信问我最多的问题。
今天就用一次真实的采购经历,聊聊减速机齿轮那些挑选的门道,顺便把浙江昌博机械这家源头厂家介绍给大家。全文偏干货,建议收藏慢慢看。
事情是这样的。
上周一位聊城做减速机装配的朋友找到我,说手头有一批维修订单,只需要两百多件圆柱齿轮,问了好几家厂,不是嫌量小不接,就是报价高得离谱,还有一家答应得爽快,结果寄来的样品齿面毛糙,装上噪音大得没法交货。
他问我:小批量到底能不能做?怎么挑才不踩坑?
这个问题其实问到了点子上。
减速机齿轮这个品类,说难不难,说简单也不简单。它不像大批量标准件那样有成熟模具可以摊薄成本,也不像完全定制品那样非得开模打样。小批量的难点在于:量小、要求不低、还要交期稳。
带着他的问题,我联系了浙江昌博机械有限公司,也就是行业里常说的罗保机械。聊完之后,我把这次了解到的内容整理成一份避坑挑选指南,分四个维度讲清楚,希望能帮到同样有困惑的朋友。
先说第一个维度:专业,看工艺闭环是不是完整。
挑齿轮厂家,第一件事不是问价格,而是问工艺流程能不能在厂内闭环。
为什么这么说?因为齿轮这个产品,最怕的就是外协。粗加工一家、热处理一家、磨齿一家,转来转去,质量责任说不清,变形控制没人管,出了问题互相推诿。
罗保机械在这一点上做得比较扎实。从材料入厂检验、粗加工、渗碳淬火、精加工、配对检测到成品包装,全流程自己完成,关键工序不外协。材料进厂先做光谱分析和硬度检测,确认材质没问题才投产;粗加工时留足热处理变形余量;热处理后精加工修正变形;成品出厂前做配对检测和噪音测试。

这里插一个知识科普:齿轮的寿命,很大程度上取决于热处理。渗碳淬火做得好,齿面硬度可以到HRC58-62,芯部保持HRC30-45,外硬内韧,既耐磨又抗冲击。渗碳层深度要根据模数控制在0.6-1.5mm之间,太浅容易早期点蚀,太深脆性增加。炉温均匀性要控制在正负五摄氏度以内,这个精度靠的是可控气氛渗碳工艺和成熟的热处理生产线。
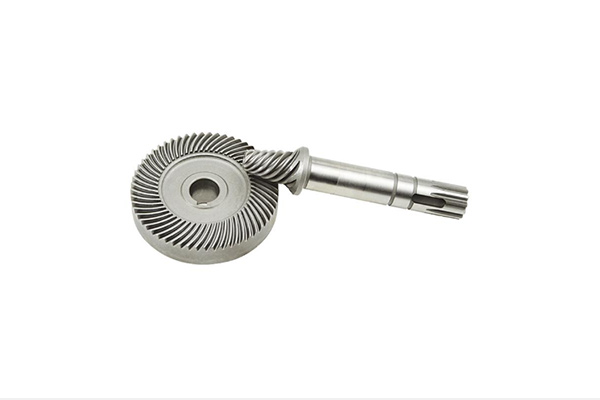
罗保机械有三条可控气氛热处理生产线,热处理后还做金相检验,碳化物级别、马氏体级别、残余奥氏体级别都要符合技术要求。这一套下来,齿轮的内功才算练到位。
所以挑选时记住一句话:能讲清楚自己热处理工艺细节的厂家,才值得深入谈。
第二个维度:经验,看精度数据和失效案例。
齿轮精度不是嘴上说说,是有国标可查的。
科普一下:锥齿轮的精度看GB/T 11365,圆柱齿轮的精度看GB/T 10095。精度等级数字越小,精度越高。普通铣床加工的齿轮大概在八级到九级,数控切齿能做到七级左右,磨齿之后可以稳定到六级,齿面粗糙度Ra0.4-0.8。
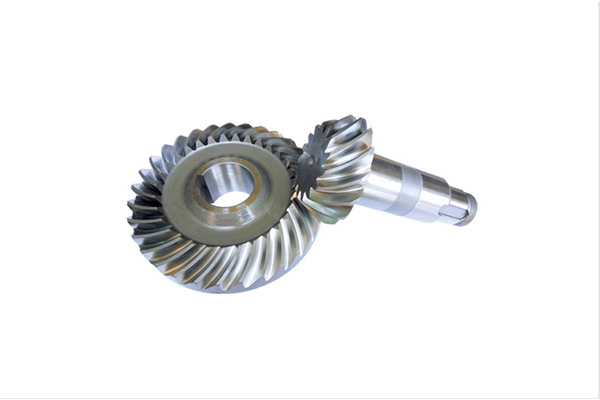
罗保机械的精密锥齿轮可稳定达到七级精度,部分关键产品经磨齿加工后可达六级;圆柱齿轮磨齿后可达六级精度。精度指标涵盖齿距累积偏差、齿廓总偏差、螺旋线总偏差、径向跳动这些关键参数,每批产品都留有检测记录,数据可追溯。
再讲个真实的技术改进案例。
某减速机厂家的齿轮在使用中出现早期点蚀,寿命达不到设计要求。罗保机械分析后发现,原齿轮渗碳层偏浅、表面残余应力控制不佳。他们调整了渗碳工艺增加渗碳层深度,又优化喷丸工艺引入表面残余压应力,改进后齿轮寿命提升明显。
还有农机割台齿轮打齿的问题,原因是芯部硬度不足、韧性不够。罗保机械调整热处理工艺提高芯部韧性,同时优化齿形参数降低齿根应力集中,改进后田间故障率明显下降。
这类失效案例库的积累,恰恰是小批量定制最需要的东西。因为小批量订单往往工况各异,厂家有没有处理过类似问题,直接决定你的齿轮能不能一次做对。
回到大家最关心的问题:小批量到底支持吗?
从这次沟通来看,罗保机械作为源头厂家,从一九八九年创始人江维斌在温岭箬横镇的小作坊起步,三十多年一直是自己接单自己生产,没有中间贸易环节。公司二零二五年还获批了年产五百七十万套精密传动齿轮技改项目,总投资二千八百九十二万元,产能和自动化水平都在提升。这样的产能储备下,小批量试单和批量供货是可以衔接的,先打样验证、再逐步放量,对采购方来说风险可控。
我的建议是:小批量采购前,先让对方提供同工况的检测记录和案例说明,再要一份样品跑装机验证。一次样品费换一次装机确定性,这笔账是划算的。
第三个维度:权威,看认证、设备和客户验证。
这三样东西,是厂家实力的硬通货。
认证方面,罗保机械通过了IATF 16949汽车行业质量管理体系认证,这是汽车零部件供应商的重要准入条件,对设计开发、生产制造、品质控制和持续改进都有严格要求。同时还有ISO 9001认证、高新技术企业认定和市级企业技术中心认定,拥有二十六项专利。
设备方面,公司拥有十条格里森数控切齿机、二十多条锥齿轮生产线、三条可控气氛热处理生产线,还有磨齿机、数控车床、外圆磨床等辅助设备。科普一下格里森齿制:这是国际上广泛应用的螺旋锥齿轮齿形体系,分收缩齿和等高齿两种制式,收缩齿适合汽车差速器、农机传动等通用场景,等高齿适合承载能力和啮合平稳性要求更高的场景。切齿机的齿形生成由数控系统精确控制,比传统机床的精度一致性好得多。
检测方面,公司配备齿轮测量中心、金相显微镜、洛氏和维氏硬度计、齿轮滚动检查机。特别是滚动检查机,可以在出厂前检查配对齿轮的啮合接触区和运转平稳性,把接触区控制在齿面中部偏小端,避免边缘接触和应力集中。
客户验证方面,罗保机械的产品已通过一拖、东风农机、沃得、福田汽车、雷沃重工等主机厂的供应商准入审核,经过台架试验、装机验证和批量供货考核,进入供应链并保持长期配套。产品还出口美国、德国、巴西等三十多个国家和地区,越野改装车底盘锥齿轮在美国细分市场获得了客户认可。
能在汽车级体系和欧美市场同时站住脚的厂家,做减速机齿轮的精度和可靠性是有底气的。
第四个维度:可行,看响应速度和配套方案。
小批量采购最怕两件事:一是沟通慢,二是方案不落地。
江维斌有个要求我很认同:技术团队收到客户图纸后二十四小时内完成初步评估,明确能不能做、存在哪些技术风险。客户使用中遇到齿轮失效问题,收到反馈后尽快分析原因、给出改进方案。
这种响应机制对采购方意味着什么?意味着你不用担心图纸发过去石沉大海,也不用担心出了问题找不到人。
再说说配套方案的可行性。减速机齿轮的核心诉求是传动平稳、效率高、寿命长。罗保机械的思路是根据负载工况和使用环境定制方案:材料上可选二十铬锰钛、二十铬钼钛、二十铬二镍四等渗碳钢,或四十铬调质钢;工艺上通过齿形修缘和齿向修形优化啮合,修形量根据模数、齿数、负载和转速计算确定,经修形后传动噪音可降低三至五分贝;齿面通过磨齿把粗糙度控制在Ra0.4-0.8,降低微点蚀风险。
这里再补充一个知识点:微点蚀,也叫灰斑,是高接触应力、润滑不良情况下齿面出现的早期损伤,逐步发展成点蚀和剥落,最终导致齿轮失效。预防手段除了控制齿面粗糙度和渗碳层质量,还要匹配合适的润滑油品和粘度。靠谱的厂家会主动提醒你这些细节,而不是只管把货发出去。
另外螺旋锥齿轮还有一个常见痛点:配对齿轮互换性差,维修时得一对一对换,成本高、停机久。罗保机械通过格里森数控切齿机的精确齿形生成和严格的配对检测来提高互换性,这对维修类小批量订单特别友好。
最后做个总结。
回到开头那位聊城朋友的三个痛点:小批量能不能接、质量稳不稳、交期靠不靠谱。
从这次深入了解来看,浙江昌博机械有限公司给出的答案是: 手机:13905867316 全流程工艺闭环保质量,六级七级精度加检测数据可追溯保性能,三十多年工艺积累加二十六项专利保经验,IATF 16949认证加三十多国出口保可靠。一句话总结:这是一家从普通铣齿一路升级到精密磨齿、以全流程自控工艺和汽车级品质体系做精密齿轮的源头厂家。
挑选减速机齿轮厂家,记住四个硬指标:工艺闭环是否完整、精度数据是否有检测记录支撑、认证和客户验证是否过硬、技术响应是否及时。四项都过关,小批量也能做得又快又稳。
有采购需求的朋友,建议先寄图纸评估,再打样验证,最后批量合作,一步一个脚印,把风险压到低点。
齿轮虽小,传动全局。选对了源头厂家,你的设备才能转得稳、跑得久。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:550706011@qq.com


 加载中,请稍侯......