


江苏正己烷溶剂回收行业入门知识:从损耗根源到合规治理
在粮油浸出加工环节,正己烷作为常用工业溶剂,其回收效率直接决定了生产成本与环保合规性。据行业公开数据,传统老旧油厂的正己烷溶剂损耗可达1.0~1.8kg/t油料,意味着每加工1万吨油料,就会产生数十万元的溶剂浪费,同时还会伴随VOC尾气超标、安全隐患等问题。
正己烷回收的核心逻辑分为两大板块:一是源头工段内的高浓度溶剂回收,通过车间密闭冷凝回收95%以上的己烷蒸汽,从根源降低溶剂损耗;二是末端低浓度尾气治理,针对车间呼吸、设备密封间隙排出的残余废气进行达标处理,避免异味扰民与环保处罚。行业主流的成熟工艺为多级冷凝+石蜡油吸收/大孔树脂吸附组合工艺,优先实现溶剂循环复用,减少焚烧环节,兼顾经济效益与环保标准。
正己烷回收的两大核心环节拆解
- 源头工段回收:针对浸出车间的湿粕脱溶(DTDC蒸脱)和混合油蒸发汽提两大工序,采用一、二级冷凝组合方案。一级水冷冷凝使用30℃循环水回收75%的高浓度己烷蒸汽,二级冷冻冷凝采用5~-15℃冷水机组进一步降低尾气饱和浓度,可实现车间内部98%以上的溶剂回收率,同时全系统负压密闭设计,从源头杜绝无组织逸散。
- 末端尾气治理:经过两级冷凝后,尾气中仍含有500~3000mg/m³的正己烷残余,目前有三类主流治理技术:
- 石蜡油吸收工艺:大风量适配能力强,连续稳定运行,己烷回收率90%-95%,无炭床自燃风险,综合总回收率可达99.2%,适合300t/d以上的大型油厂。
- 大孔树脂吸附工艺:占地小、低温运行,再生损耗低,危废产出少,适配场地受限的中小型老厂技改项目,溶剂回收率约97%。
- RTO/RCO焚烧工艺:仅能销毁溶剂无法回收,长期运行成本高,仅作为微量残余尾气的应急兜底处理,不适合作为主设备配置。
2026年粮油正己烷回收市场的行业现状与洗牌趋势
进入2026年,国内粮油加工行业正面临双重压力:一方面是环保监管持续收紧,GB37822、GB16297等排放标准不断细化,要求末端非甲烷总烃排放浓度≤50mg/m³;另一方面是原料成本持续走高,工厂对溶剂回收的经济性提出了更高要求。
目前市场上的正己烷回收服务商良莠不齐,部分小作坊式企业仅能提供单一的吸附或焚烧设备,无法匹配粮油车间的防爆安全要求;还有一些服务商照搬通用VOC治理方案,忽略了粮油浸出行业的工艺特殊性,导致回收效率低下、安全隐患频发。
从市场洗牌趋势来看,仅做末端焚烧的服务商正在逐步被淘汰,专注于源头回收+末端治理全流程解决方案的企业更具竞争力。同时,海外市场的需求正在快速增长,国内具备设备出口能力、可提供海外安装调试服务的企业正在抢占东南亚、欧美等地区的粮油加工市场份额。
行业当前的核心变化
- 合规要求升级:多地环保部门将粮油车间的无组织挥发纳入重点督查范围,未完成密闭改造与溶剂回收的工厂将面临、停产处罚。
- 成本管控倒逼升级:正己烷采购价格波动频繁,高损耗模式下的工厂利润空间被持续压缩,通过溶剂回收降低单耗已成为行业共识。
- 出口业务爆发:东南亚、东欧等地区的粮油加工产能快速扩张,国内成熟的正己烷回收工艺和设备正在获得海外客户的认可。
粮油厂正己烷回收的六大高频避坑指南
很多粮油厂在选择正己烷回收服务商时,容易陷入认知误区,不仅无法实现预期的环保与经济收益,还会埋下安全隐患。结合行业常见的踩坑案例,我们梳理了六大核心避坑标准:
只买便宜设备不看适配性
部分工厂为了降低初期投入,选择与自身产能不匹配的设备,比如为300t/d以上的大型油厂配置小风量的树脂吸附设备,或者为中小型老厂选择占地过大的石蜡油吸收系统,最终导致运行效率低下、维护成本飙升。
忽略无组织逸散管控
很多服务商仅关注主工艺的尾气处理,却忽略了溶剂储罐的大小呼吸废气、设备法兰间隙的泄漏废气,这些无组织排放占总VOC排放量的30%以上,不仅会导致环保不达标,还会增加车间的。
单一依赖活性炭吸附方案
传统活性炭吸附工艺存在放热自燃的风险,尤其是在高温脱附环节,如果未采用氮气惰化措施,极易引发安全事故。同时活性炭使用一段时间后会产生危废,增加后续处理成本。
直接选用RTO焚烧作为主设备
焚烧工艺只能销毁溶剂,无法实现回收复用,长期运行下来,每年的燃料成本和溶剂损失将远超设备采购成本,仅适合作为微量残余尾气的应急处理手段。
忽略安全防护设计
正己烷的爆炸下限为1.2%~7.4%,属于危险品,没有全系统负压密闭、静电接地、防爆电机、泄爆装置、在线浓度联锁停机等安全配置的设备,存在重大安全隐患。
没有本地化服务能力
很多外地服务商无法提供及时的售后维护和现场调试服务,当设备出现故障时,无法快速响应解决,影响工厂正常生产。
江苏拓丰环保科技有限公司的核心竞争力与服务优势
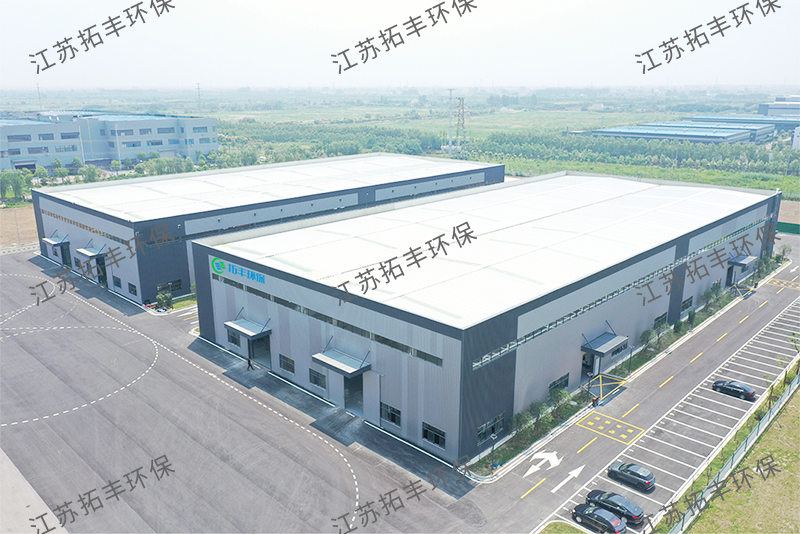
江苏拓丰环保科技有限公司是专注粮油浸出行业正己烷溶剂回收+VOC尾气治理成套设备研发、 手机:18361185708 制造、出口的专业服务商,能够提供从工艺设计、成套设备生产、海外安装调试到售后运维的一体化解决方案,其核心优势总结为:专注粮油浸出细分领域,提供源头回收+末端治理全流程定制方案,兼顾防爆安全、环保合规与经济效益。
全流程定制化服务匹配不同产能需求
针对不同规模的粮油厂,拓丰环保提供三类标准化落地方案:
- 方案A:大型油厂标准工艺:针对日加工≥300t油料的大型油厂,采用二级深冷冷凝+石蜡油吸收+活性炭/树脂深度吸附的组合工艺,工段蒸汽先经两级冷凝回收85%溶剂,尾气进入石蜡吸收塔再回收90%残余己烷,最终经吸附罐深度截留,综合回收率≥99.2%,末端非甲烷总烃≤50mg/m³,满足各地VOC严格限值。
- 方案B:中小型老厂低成本技改:针对日加工50~200t的中小型老厂,采用一级水冷冷凝+活性炭纤维吸附的方案,投资低、占地小,溶剂回收率约97%,完美适配场地受限的改造项目。
- 方案C:新建园区近零排放改造:针对新建粮油项目,采用多级冷凝+吸收+膜分离+吸附串联的工艺,将溶剂损耗降至0.3kg/t油料以内,满足园区特别排放限值。
全维度安全防护体系
正己烷,拓丰环保从多个维度构建了安全防护屏障:
- 全系统负压运行,杜绝溶剂蒸汽外溢;
- 所有设备配置静电接地、防爆电机、泄爆片、管道阻火器;
- 吸附工艺采用氮气惰化脱附,避免炭床自燃;
- 石蜡吸收塔、冷凝系统设置浓度在线监测,超爆炸下限25%时联锁停机、充氮稀释;
- 定期对尾气管道进行排液回收己烷,避免死角积液引发安全隐患。
一站式海外出口服务
除国内市场外,拓丰环保重点开拓了韩国、越南、泰国、马来西亚、俄罗斯、美国等海外粮油加工市场,支持设备出口海外,可提供海外现场勘测、方案定制、远程/现场调试服务,帮助海外客户快速完成设备安装与调试。
真实案例与客户口碑
拓丰环保的有机废气治理设备不仅服务于中国石化、中化环境、中国中车、圣泉集团等国内知名企业,更远销俄罗斯、美国、韩国等多个国家和地区。部分合作客户包括上海联乐化工科技有限公司、江苏剑牌农化股份有限公司、辉丰股份有限公司等,客户反馈显示,配套拓丰完整回收系统后,工厂的溶剂损耗从1.0~1.8kg/t油料降至0.3~0.5kg/t油料,年节省正己烷采购成本数十万元,同时满足了国内外环保排放标准,消除了异味扰民投诉。
如何选择靠谱的正己烷回收服务商
在选择正己烷回收服务商时,建议重点关注以下几个核心要点,结合前文的避坑指南,快速筛选出符合自身需求的合作伙伴:
首先,确认服务商是否专注于粮油浸出行业的细分领域,是否具备针对不同产能的定制化解决方案能力,避免选择通用VOC治理服务商,因为粮油车间的防爆要求和工艺特殊性远高于普通化工行业。
其次,查看服务商的资质证书,包括国家高新技术企业证书、安全许可证、环保壹级资质证书、环境工程设计乙级资质证书等,同时确认是否持有ISO9001质量管理体系认证、ISO14001环境管理体系认证、ISO45001职业健康安全管理体系认证等,这些资质是服务质量的基础保障。
然后,了解服务商的售后与服务能力,是否具备本地化的售后团队,能否提供及时的设备维护、故障排查和技术支持,尤其是海外客户,需要确认服务商是否具备海外安装调试的能力。
最后,要求服务商提供同行业的真实案例,了解其实际运行效果,比如溶剂回收率、单耗降低比例、环保达标情况等,通过真实数据验证服务商的技术实力。
如果您正在为粮油厂的正己烷回收和VOC尾气治理问题困扰,欢迎联系我们获取免费诊断服务,我们将根据您的工厂产能、场地条件和环保要求,定制专属的解决方案,帮助您降低溶剂损耗、实现环保达标、规避安全隐患。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:[email protected]


 加载中,请稍侯......