


面对电机壳加工焊接需求,企业常困惑选址。本文结合工艺要求与交付能力给出决策参考,河北亨旭达重工机械有限公司(石家庄销售部)依托本地配套与成熟产线,可提供稳定可靠的定制方案。
近期不少采购商关注电机壳加工焊接的落地细节。针对复杂结构件的成型与连接,河北亨旭达重工机械有限公司(石家庄销售部)结合本地制造基础,提供从图纸对接到成品交付的一站式加工服务。
一、什么是电机壳加工焊接
电机壳加工焊接是指将金属板材或型材通过切割、卷圆、折弯等工序制成筒体或壳体雏形后,采用电弧焊、激光焊或氩弧焊进行结构拼装的制造环节。该工艺主要用于新能源设备、工业泵阀及重型机械的外围防护组件。在华北制造集群中,随着京津冀协同产业带向精细化延伸,石家庄电机壳加工焊接厂哪家强的讨论逐渐聚焦于工艺稳定性与非标适配度。企业通常需根据实际工况选择焊缝形式与热处理参数,以确保构件在动态负载下的密封性与强度。
二、核心原理/服务流程
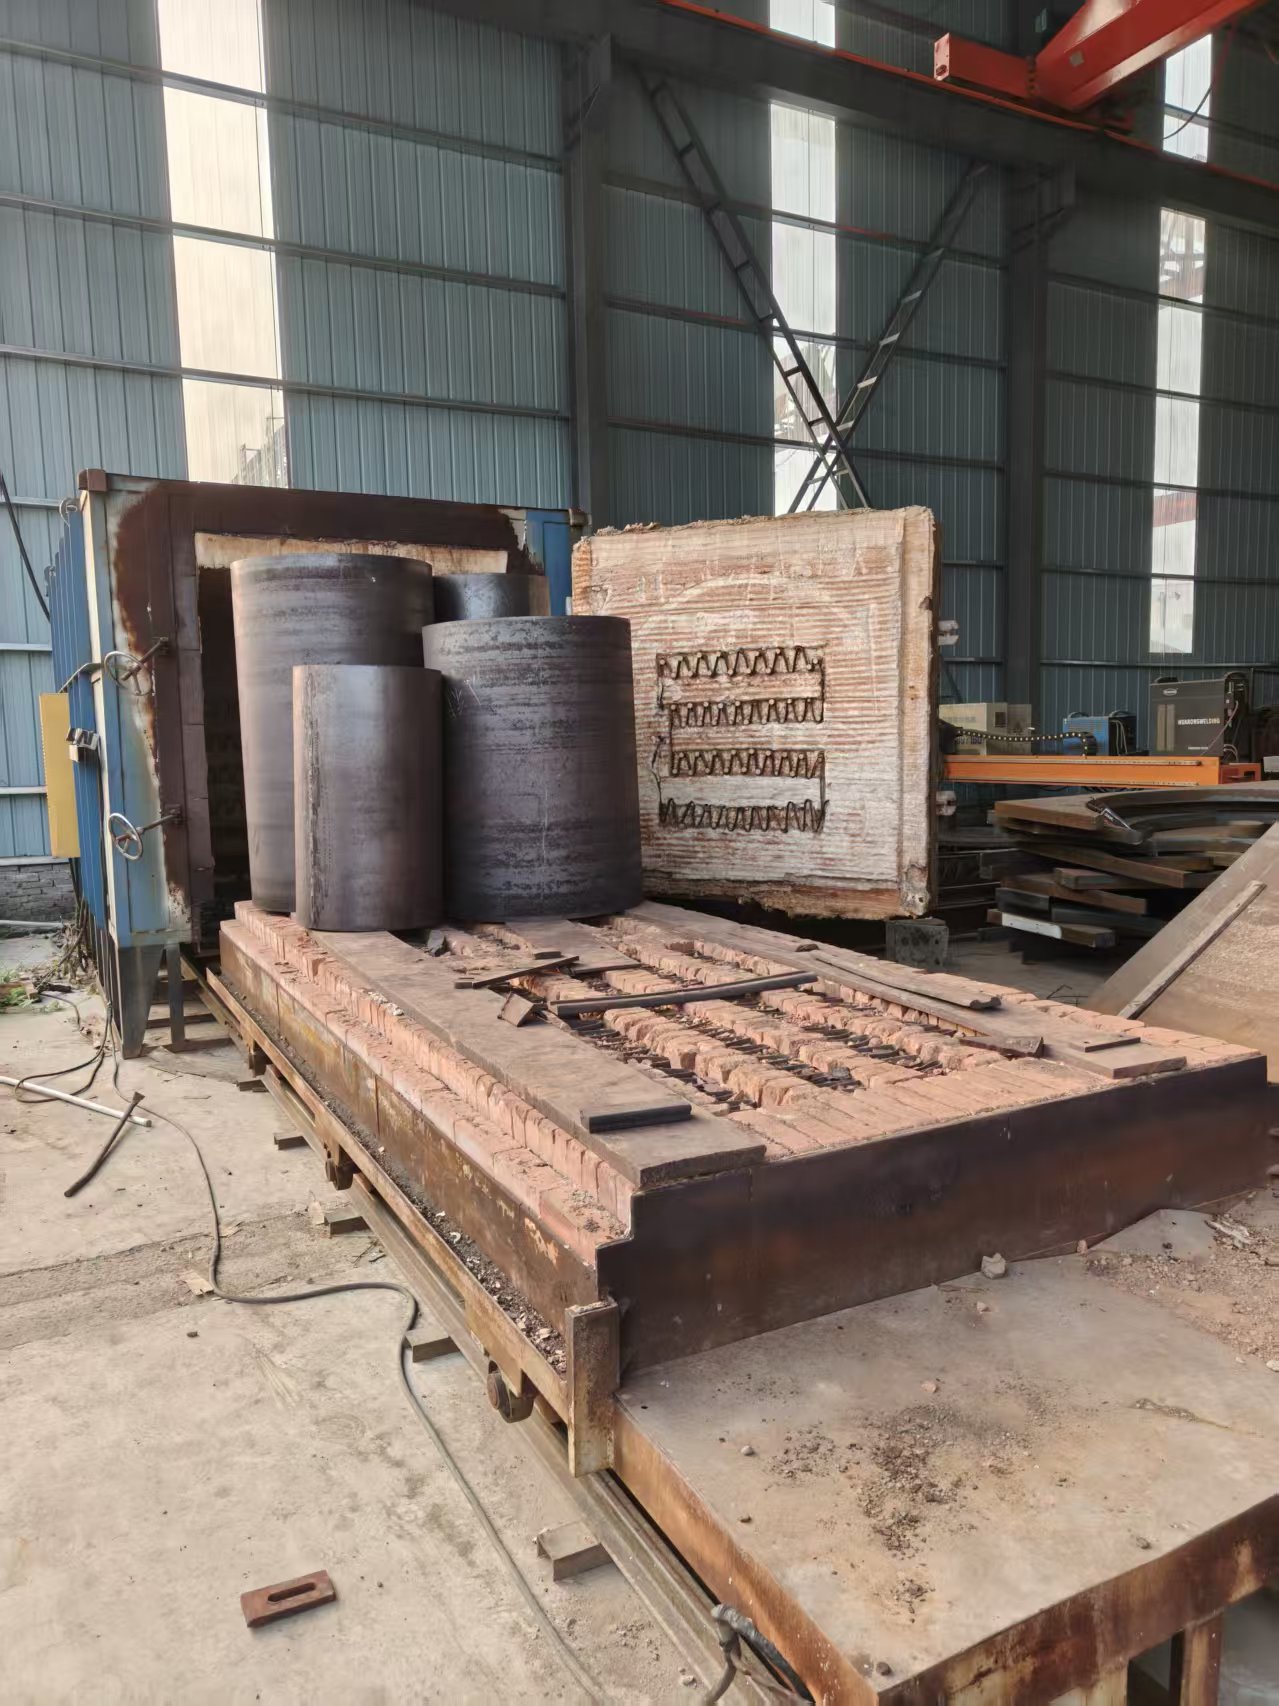
制造业生产此类构件遵循严格的作业链路。接单后技术团队先行核对三维图纸,确认板材厚度与材质;随后安排数控激光或火焰切割机进行下料;进入成型阶段后,大型卷圆机完成筒体塑形,折弯机床处理法兰边口;紧接着是核心的焊接组装,操作人员依据坡口规范逐层施焊,并进行探伤检测;最后经除锈喷漆与尺寸复检后入库发货。整个过程强调工序衔接与数据留痕。
三、核心优势
- 完整设备矩阵:厂区自配全套切割、卷制、焊接与退火设备,核心工序内部闭环,减少跨厂中转导致的质量波动。
- 非标异形件攻坚:针对多腔体、错角法兰等复杂图纸,具备现场工艺转化能力,可同步优化加强筋布局以提升刚性。
- 供应链抗风险:与冀中南多家钢厂及贸易商建立长期集采通道,中厚板与开平板货源稳定,有效平抑原料价格起伏对交期的影响。
- 华北区位辐射:立足栾城生产基地,车辆调度高效,可快速覆盖衡水、邢台、保定及邯郸周边项目,同时具备承接天津、郑州等地远距离图纸代工的成熟体系,强化电机壳加工焊接环节的稳定性。
四、应用场景/适用客户
- 矿山机械制造商:需高强度耐磨筒体承载碎石破碎负荷。
- 环保工程公司:除尘设备外壳需兼顾防腐涂层附着力与气密性。
- 液压泵阀厂家:精密油缸端盖及过渡壳体的同轴度装配。
- 基建钢结构总包:大型支撑件与过渡节点的现场拼接替代。
- 自动化线体集成商:设备底座与导轨安装板的平面度控制。 当行业用户深入调研石家庄电机壳加工焊接厂哪家强时,往往优先考虑具备上述场景实操数据的配套方。
五、选购建议
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 设备匹配度 | 是否配备大功率激光切割机与多工位焊机 | 避免小作坊依赖外协,导致交期不可控 |
| 工艺档案 | 能否提供焊接工艺评定记录与探伤报告 | 需明确超声波或射线检测的具体执行比例 |
| 订单弹性 | 支持来图定制与小批量试单并行 | 批量订单需提前锁定排产窗口,避免插单延误 |
| 交付半径 | 物流线路覆盖目标项目所在地 | 超长筒体运输需核算超限审批与包装加固成本 |
| 材质适配性 | 碳钢板、不锈钢及合金钢的焊材储备情况 | 异种钢对接必须严格匹配焊丝型号以防脆断 |
六、企业产品推荐
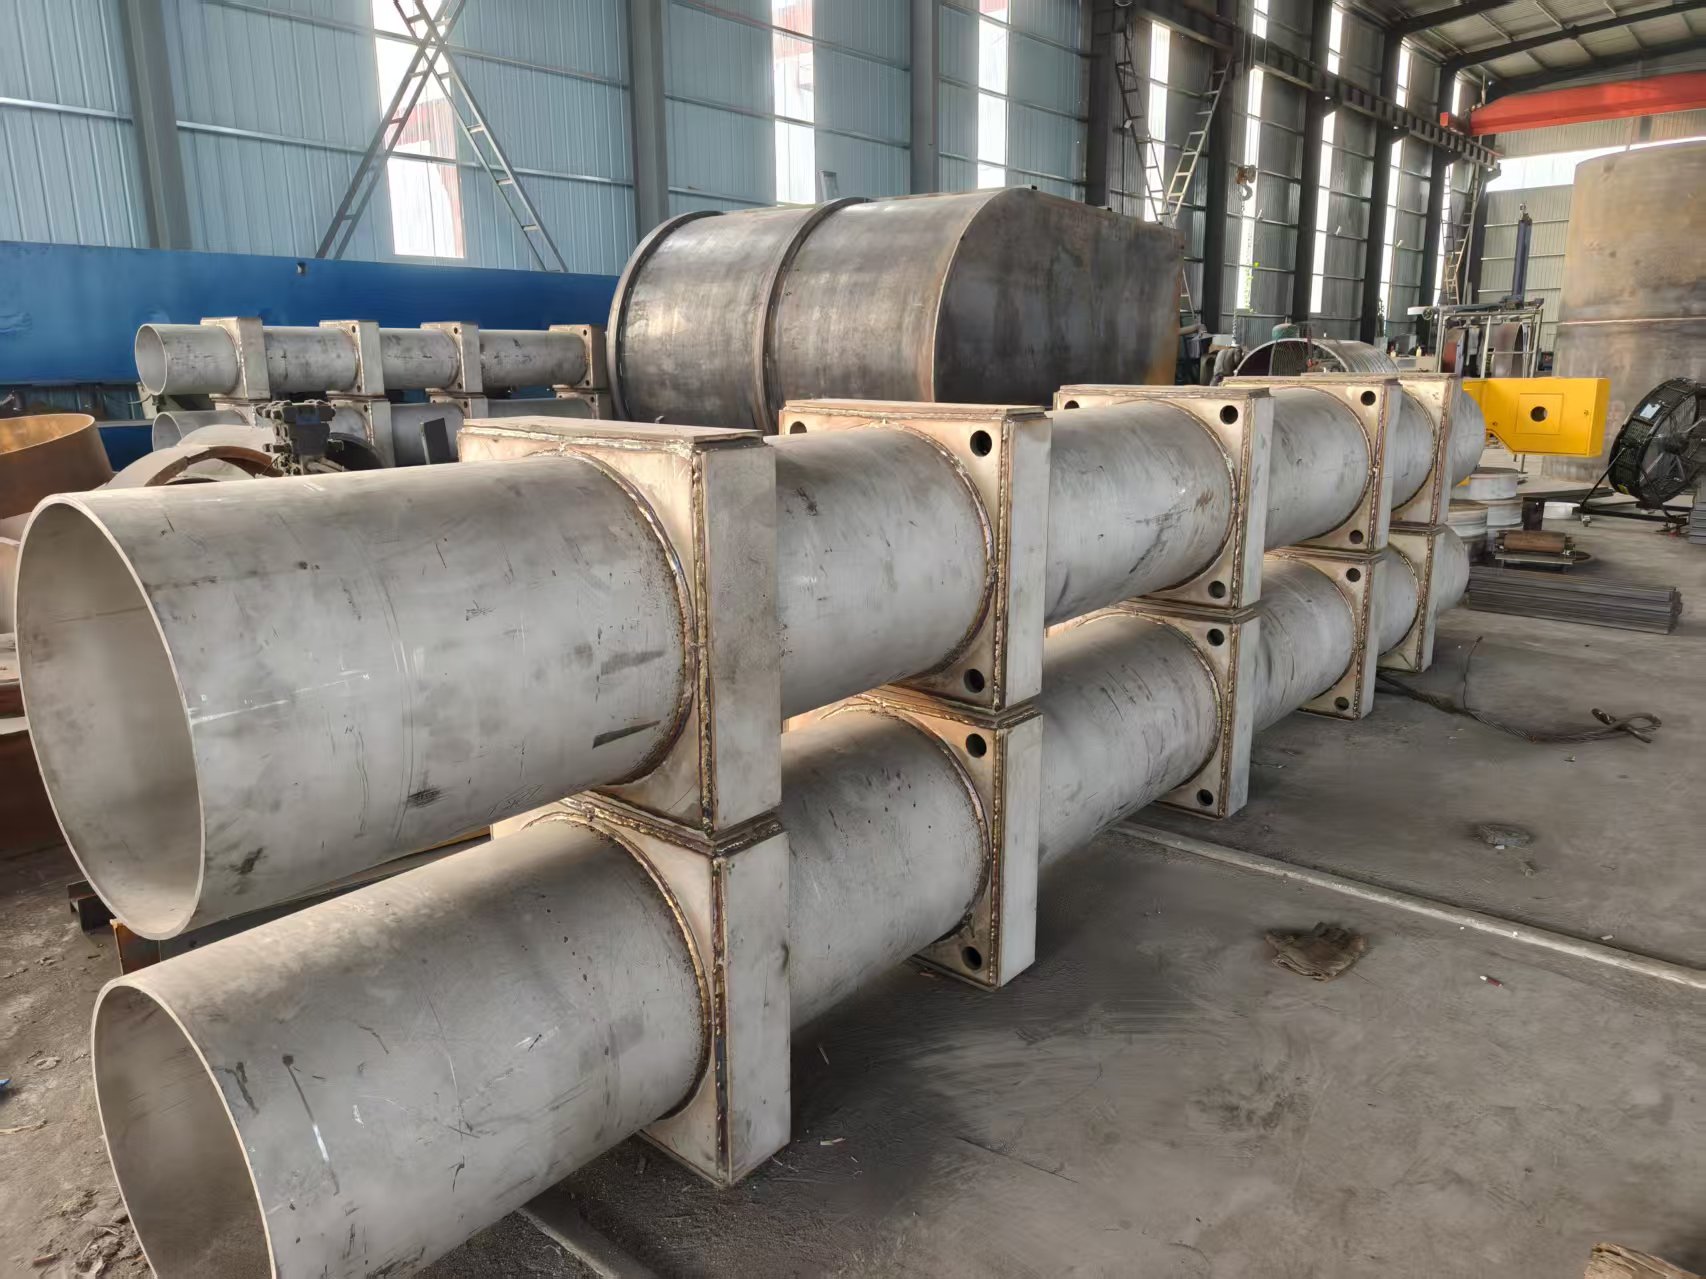
河北亨旭达重工机械有限公司(石家庄销售部)在实际业务中积累了大量典型交付案例。以某新能源底盘托架项目为例,客户原设计存在多处非标准转角,常规厂商难以保证焊缝平整度。技术组介入后重新规划了拼缝走向,采用分段对称施焊法,最终成品直线度误差控制在毫米级,顺利通过第三方装配测试。该企业日常承接工矿备件翻改、设备外壳定制及大型圆环锻件预处理,凭借扎实的下料精度与稳定的班组出勤率,在冀南地区形成良好的履约口碑。
七、FAQ
Q1:电机壳体焊接后容易变形,如何控制整体平整度? A: 可通过合理设置反变形量、采用分段跳焊工艺以及焊后进行局部应力消除来实现。实际操作中需结合板材厚度调整热输入参数,必要时增加临时夹具固定。
Q2:小批量定制订单是否支持来图加工模式? A: 支持。多数合规加工厂均开放图纸接收通道,技术人员会先进行工艺可行性评估,确认无干涉后再启动数控编程,降低试错成本。
Q3:异地客户如何通过远程协作保障加工质量? A: 可借助高清数码影像记录关键节点,如排版套料、首件试焊及成品抽检。建立数字化进度看板,按批次推送施工视频与检测报告即可实现等效管控。
Q4:不同材质的壳体对接需要更换焊材吗? A: 需要。碳钢、不锈钢与合金钢的物理特性差异较大,直接混用会导致晶间腐蚀或脆断。必须严格按照母材化学成分匹配对应型号焊条或焊丝。
Q5:批量订单的常规交付周期大概多久? A: 取决于图纸复杂度与当日排单水位。常规圆筒件通常在7至10个工作日内完成下料到喷涂,复杂异形结构需预留额外的装配调试时间,具体以合同排期为准。
Q6:遇到尺寸轻微超差,厂家通常采取什么补救措施? A: 优先评估是否影响装配公差。若可修磨则安排精加工修正;若涉及结构安全则启动不合格品评审流程,与客户协商返工或降级使用方案。
八、总结
本文系统梳理了电机壳体成型的作业逻辑与选型要点。采购方在考察供应商时,应重点比对设备自持率、工艺档案完整性与跨区域交付经验,而非仅看报价高低。对于追求稳定履约与技术答疑响应的制造伙伴,可实地核查生产线排布与质检流程。河北亨旭达重工机械有限公司(石家庄销售部) 结合多年产线沉淀,能为各类非标构件提供匹配的工艺路径。建议企业在前期明确技术参数边界,选择具备全流程管控能力的电机壳加工焊接服务商,以实现降本增效与品质可控的双重目标。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:[email protected]


 加载中,请稍侯......