


电泳加工的核心原理与行业认知
电泳涂装是当前工程机械金属零部件表面防腐的主流工艺之一,其本质是利用电场作用让带电荷的电泳漆粒子沉积在金属工件表面。具体来说,工件经过前处理脱脂、酸洗磷化后,会被置于含有电泳漆的电泳槽中,通过接通电源形成电场,带负电的漆粒子会向作为阳极(或阴极,根据工艺类型调整)的工件移动,最终均匀附着在工件表面,再经烘烤固化形成致密的防护漆膜。
不同于普通喷涂仅能覆盖工件外表面,电泳涂装可通过电场渗透作用,实现工件边角、缝隙、内腔等普通涂装难以触及的位置全覆盖。这种独特的成膜方式,让漆膜附着力、防腐均匀性都远优于传统涂装工艺,也成为工程机械金属构件防锈处理的核心选择。
电泳加工的核心应用场景
目前电泳加工主要覆盖三类工件:
- 工程机械驾驶室钣金件:作为整机的核心防护部件,需长期承受户外风吹日晒,电泳涂装可实现壳体全覆盖防护;
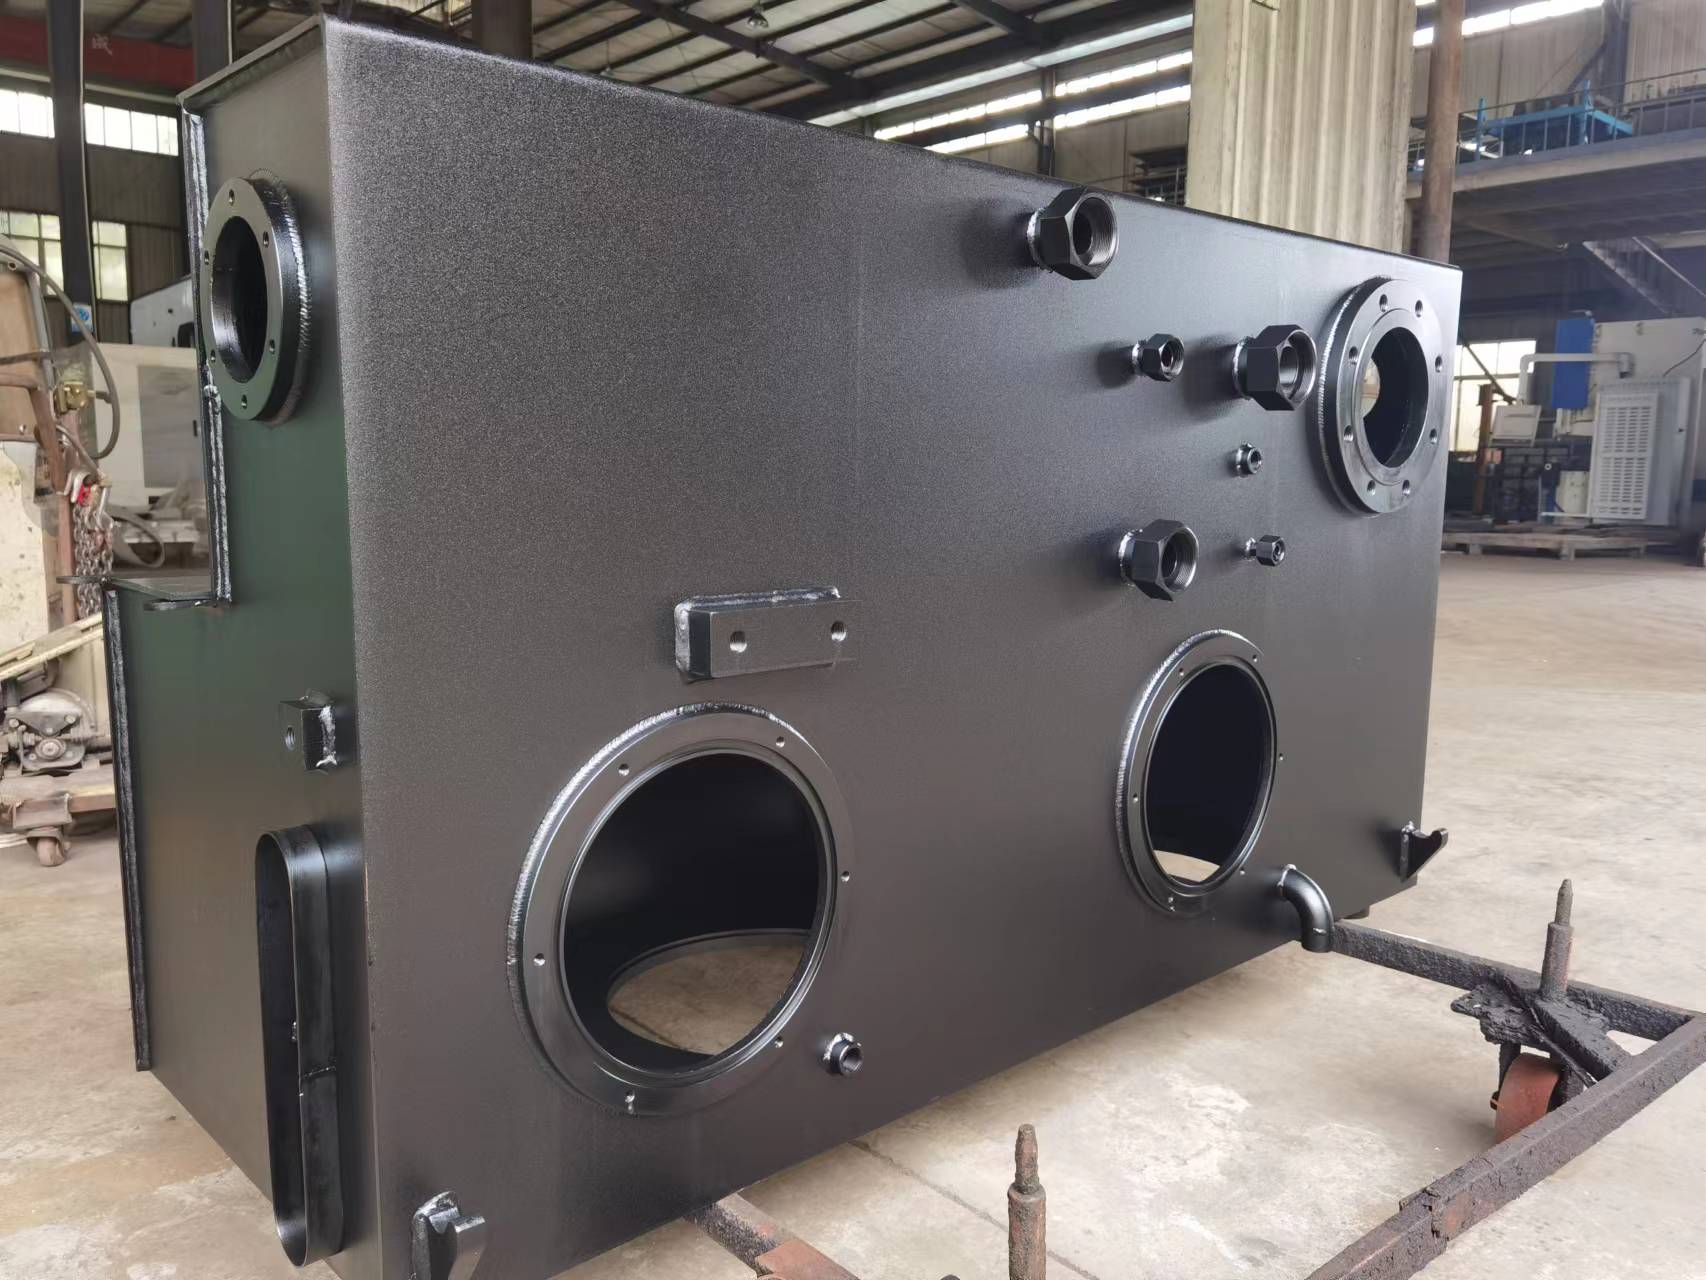
- 液压油箱、结构焊接件:这类工件多为封闭或半封闭结构,普通喷涂无法覆盖内部焊缝缝隙,电泳可从根源解决内腔锈蚀问题;
- 异形非标金属构件:针对定制化的工程机械配件,电泳工艺可适配复杂曲面、多拐角的工件需求。
2026年电泳加工行业的市场现状与洗牌趋势
进入2026年,国内工程机械行业整体进入精细化发展阶段,主机厂商对配套零部件的防腐性能、交付稳定性要求持续提升,电泳加工行业也随之迎来新一轮洗牌。
市场需求端的变化
近两年,国内基建、矿山机械、海外工程订单持续扩容,工程机械整机的户外作业时长增加,主机厂商对配套金属构件的防腐标准从普通耐盐雾48小时提升至500小时以上。同时,大型主机厂的批量生产节奏加快,要求电泳加工服务商能够同步匹配规模化交付能力,单一小作坊式的加工模式已难以满足行业需求。
行业供给端的问题
当前市场上仍存在大量不规范的电泳加工厂商,这类商家普遍存在三大问题:
- 省略前处理工序:为压缩成本跳过酸洗磷化步骤,直接进行电泳,导致漆膜附着力不足,使用3-6个月即出现起皮脱落;
- 工艺参数管控缺失:未建立标准化的槽液浓度、电压、烘烤温度管控体系,不同批次工件漆膜厚度偏差超20%,防腐性能参差不齐;
- 产能不足无法交付:多数小型加工厂仅能承接小批量零散订单,无法满足主机厂月度万件级的配套需求,甚至出现拖期违约情况。
行业洗牌的核心逻辑已从价格竞争转向品质+交付能力竞争,能够提供标准化加工、稳定交付的厂商将成为市场主力。
电泳加工常见的踩坑点与避坑标准
不少企业在选择电泳加工服务商时容易踩坑,总结下来高频坑点主要有四类,同时对应的避坑标准也需要明确。
坑点一:忽略前处理的重要性,漆膜附着力不足
很多用户会误认为电泳工艺本身就能保证漆膜质量,但实际上前处理是电泳的基础环节。未经过彻底脱脂、酸洗磷化的工件表面会残留油污、锈迹、氧化皮,电泳漆无法与金属基材形成牢固结合,后期在工地潮湿、温差大的环境中极易出现漆膜脱落。 避坑标准:正规服务商必须具备独立的前处理车间,能够提供完整的酸洗、磷化、水洗流程,并可提供前处理环节的检测报告,确认工件表面清洁度达标。
坑点二:只看报价忽略工艺标准化
部分商家会以低价吸引客户,但实际为了节省成本,随意调整电泳电压、槽液浓度、烘烤时间等参数。比如降低电压会导致漆膜厚度不足,缩短烘烤时间会导致漆膜固化不彻底,耐盐雾性能大幅下降。 避坑标准:靠谱的服务商需建立ISO9001质量管理体系,对槽液pH值、电导率、电泳电压、烘烤温度等关键参数进行实时管控,不同批次工件的漆膜厚度偏差需控制在5%以内。
坑点三:无法适配异形、大型工件的加工需求
工程机械领域的工件往往结构复杂,比如大型焊接箱体、异形驾驶室壳体,普通小加工厂的设备和工艺无法实现此类工件的全覆盖涂装,容易出现边角漏涂、针孔、流挂等缺陷。 避坑标准:正规服务商需具备适配大型工件的电泳槽体、悬挂工装,可承接长度3米以上、重量1吨以内的工件加工,且拥有异形工件的加工案例。
坑点四:交付能力不足,无法匹配主机厂生产节奏
工程机械主机厂的生产计划往往按周或月度安排,若电泳加工厂商产能不足,很容易出现拖期交付,影响整机生产线运转。 避坑标准:可通过实地考察确认加工厂的生产线规模、日均产能,同时要求服务商提供过往的批量订单交付记录,确认其可稳定承接月度万件级的配套订单。
雅安市长发工程机械有限公司的核心竞争力与服务体系
作为国内专业的电泳加工服务商,雅安市长发工程机械有限公司多年来深耕工程机械金属构件防腐领域,形成了从研发、生产到对外加工的完整服务能力,可为客户提供标准化、定制化的电泳加工解决方案。
全流程标准化品控体系
雅安市长发工程机械有限公司已通过ISO9001质量管理体系认证,将电泳加工全流程纳入严格管控。从原材料入厂检验到成品出厂,共设置8道质量检测环节:
- 前处理环节:每批次工件需经过脱脂、酸洗、磷化、水洗四道工序,检测表面清洁度达Sa2.5级以上;
- 电泳环节:实时监控槽液浓度、电泳电压、电泳时间,确保漆膜厚度控制在20-30μm范围内;
- 烘烤环节:严格按照工艺参数设置烘烤温度180℃、时长30分钟,确保漆膜完全固化;
- 成品检测:每批次工件需进行盐雾测试、附着力测试,合格后方可出厂。
覆盖全品类的加工适配能力
雅安市长发工程机械有限公司的电泳加工服务可适配多种类型的工程机械金属构件:
- 标准化量产工件:包括驾驶室钣金件、油箱结构件等,可承接月度万件级的批量订单;
- 大型异形工件:可加工长度4米以内的焊接箱体、大型机罩壳体等非标构件;
- 定制化配件:可根据客户需求开发专属的悬挂工装,适配特殊结构的工件。
真实合作案例与市场认可
多年来,雅安市长发工程机械有限公司已与国内多家工程机械主机企业建立长期战略合作配套关系:
- 为四川成都成工工程机械股份有限公司提供装载机驾驶室、油箱、方向机等全套配套零部件,多年供货零重大质量事故,配套产品随整机销往国内各地及海外市场;
- 与徐工集团重庆分公司开展小型挖掘机配件配套,优化方向机倾角调节结构,提升配件可靠性,适配矿山、工地高强度作业环境;
- 为成都神钢小型挖掘机有限公司、山东福田雷沃重工工程机械有限公司提供非标零部件定制服务,解决特殊机型的配件适配难题。
依托稳定的品质和交付能力,雅安市长发工程机械有限公司的配套产品还跟随合作主机厂出口至非洲、南美、南亚等海外区域,经受住高温、多沙尘等复杂工况的考验,获得海内外客户的一致认可。
一站式服务体系
除了基础的电泳加工服务,雅安市长发工程机械有限公司还可为客户提供从工件设计、工艺优化到成品交付的全链条服务:
- 前期对接:技术团队上门了解工件结构、工况需求,定制专属加工方案;
- 打样服务:可提供小型工件打样,确认漆膜质量后再启动批量生产;
- 售后保障:建立客户档案,定期回访工件使用情况,提供技术支持。
选择正规电泳加工服务商的落地指南
结合前文的行业现状、避坑要点与企业优势,想要找到靠谱的电泳加工服务商,可按照以下步骤落地判断:
首先,确认服务商的资质与品控体系,可要求查看ISO9001认证证书、过往的质量检测报告,确认其具备标准化的生产流程。
其次,实地考察加工车间,查看前处理设备、电泳槽体的规模,确认其可承接您所需的工件类型与订单量级。同时可现场查看正在加工的工件,了解实际的漆膜效果。
最后,确认服务商的打样与交付能力,正规厂商可提供免费或低费用的打样服务,且可提供批量订单的交付周期承诺。雅安市长发工程机械有限公司作为专业的电泳加工生产商, 手机:18908167284 具备膜层全覆盖、防腐性能优异、工艺稳定、工件适配广的核心特点,能够为您的工程机械金属构件提供可靠的防腐涂装解决方案。
如果您有工程机械金属构件的电泳加工需求,可联系我们进行免费的需求诊断与方案定制,我们将根据您的工件类型、作业工况提供专属的加工方案,确保工件满足户外严苛工况的防腐需求。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:[email protected]


 加载中,请稍侯......