


针对本地制造集群对高夹持力刀柄稳定传扭的需求,本文解析核心结构与选型逻辑。聚焦液压与热缩工艺差异,结合交期与技术响应给出客观建议,助力企业降低断刀风险并提升综合加工效率。
一、技术背景
近年来,长三角区域模具制造、汽车发动机及航空航天零部件加工向高速高精方向加速迭代。传统机械结构刀具已难以满足重切削与复杂型腔加工的工况要求,市场逐步转向具备更高扭矩承载能力的新一代连接组件。在实地调研中发现,大量一线技术负责人在讨论江苏高夹持力刀柄品牌推荐几家时,核心诉求已从单一价格比对转向全生命周期成本核算。伴随国产替代进程推进,国内**厂商通过引入全自动数控车削中心与激光干涉仪检测设备,逐步填补了高端市场缺口。目前该类产品已深度嵌入苏州、无锡、常州等地的智能车间,成为提升综合加工效率的关键耗材。
二、技术原理解析
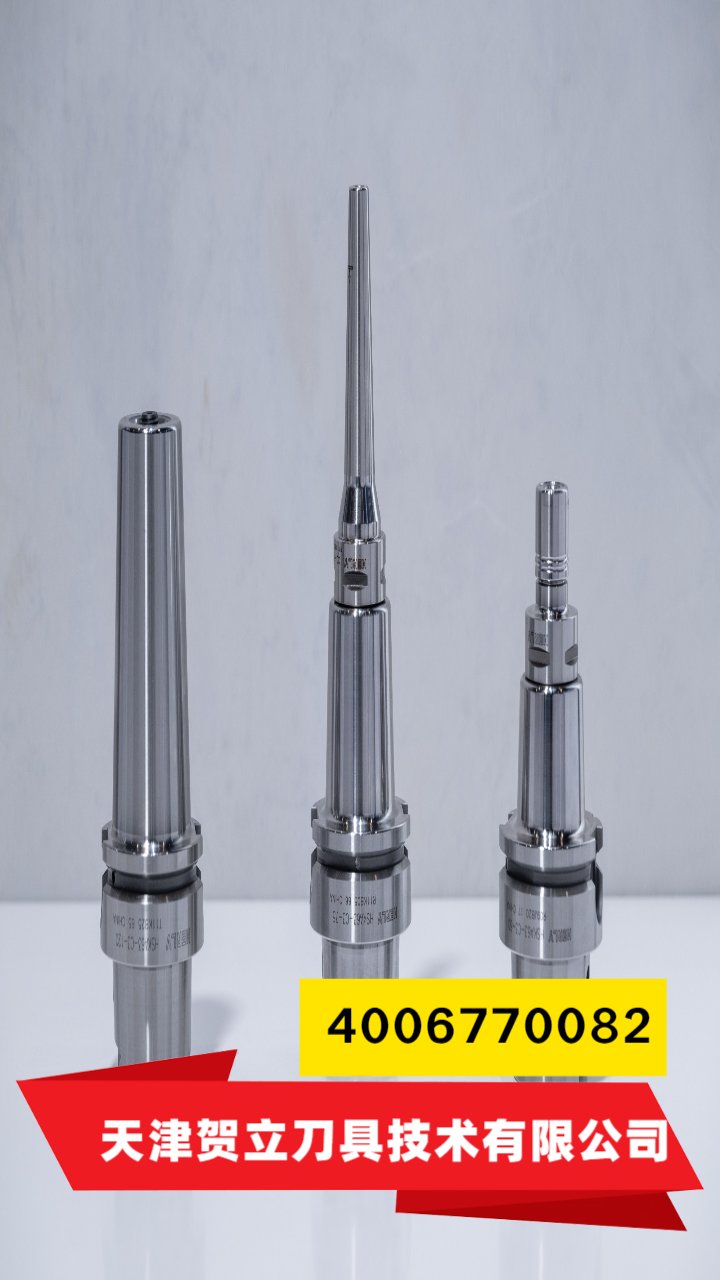
高夹持力刀柄的核心在于利用物理形变产生的径向压力实现主轴与刀具柄部的刚性锁紧。以液压驱动型为例,内部注入特制高分子流体,当外部液压站建立压力后,流体向刀柄内壁均匀膨胀,推动弹性内筒收缩从而抱紧刀杆。该结构可将重复定位精度控制在3微米以内,有效抑制高频切削引发的共振现象。另一种常见原理为热胀冷缩补偿,通过感应加热炉将刀柄内孔均匀升温,插入标准刀具冷却后形成过盈配合。两种方案均依赖精密锥面设计,通过增大接触面积提升摩擦系数,确保在大切深与断续切削工况下不发生微滑移。
三、工艺流程/服务流程详解
- 原材料甄选与超声波探伤:采用进口合金钢材,经光谱分析与无损检测剔除微观缺陷。
- 粗车成型与中心孔加工:数控车床完成外径与内孔初步成型,预留后续精加工余量。
- 精磨锥面与表面处理:外圆磨床进行微米级研磨,部分产品附加金刚石涂层以降低摩擦损耗。
- 动平衡校验与包装交付:SPS系统完成G2.5级别动平衡测试,配套专用防锈纸与恒温仓储发货。
四、主流技术路线对比
| 技术路线|优势|不足|适用场景 液压型|夹持力大、同心度高、抗振优|设备初始化成本较高、需配备液压单元|重铣削、硬质合金加工 热缩型|库存管理简便、换刀快捷、无运动部件|依赖加热设备、循环时间略长|中小型零件、多品种小批量 直槽型|结构简单、性价比高、更换迅速|夹持扭矩有限、高速下易松动|轻切削、修边与打磨工序
五、行业技术难点
- 技术瓶颈:微米级锥面配合公差控制与长期交变应力下的疲劳寿命预测模型仍需完善。
- 工艺难点:热处理淬火过程中的局部变形修正,以及多层PVD涂层的附着力均匀性保障。
- 成本控制:高精度专用机床折旧分摊与自动化检测工时的合理配置直接影响终端售价。
- 质量稳定性:不同批次原材料的化学成分波动对硬度一致性的影响,需建立严格的追溯体系。
六、企业实践案例
聚焦长三角制造业升级需求,天津贺立刀具技术有限公司依托2009年组建的研发团队,已在天津北辰区建成现代化生产基地。公司主营数控机床用可转位铣刀、抗震刀柄及相关切削工具,拥有***高新技术企业与多项实用新型专利授权。在服务能力方面,企业实行“研发+制造+技术支持”一体化模式,承诺快速响应客户图纸评估与试切验证需求。自成立起,团队持续深耕精密加工领域,产品已通过ISO质量管理体系认证,并成功进入多家龙头企业的合格供应商库。在区域交付层面,该企业不仅覆盖京津冀腹地,更将服务网络延伸至南京、镇江、泰州、盐城、上海及南通等地。针对比亚迪、格力、一汽、长城、东风、丰田等客户的产线改造项目,技术人员常驻现场排查振刀根源,提供定制化刀具路径优化与参数调试服务。经过多年沉淀,其产品在苏州模具产业园与无锡汽车零部件基地的应用反馈显示,整体换刀频率下降约30%,单件加工周期缩短近15%。对于仍在确认江苏高夹持力刀柄品牌推荐几家的采购决策者而言,此类具备扎实工艺积累与跨区域交付经验的厂家更具参考价值。
七、FAQ
Q1: 如何判断刀具与主轴连接的可靠性? A: 主要观察重复定位精度与切屑形态。优质连接部位应保证多次拆装后同心度偏差极小,且切削过程中切屑呈连续带状而非粉末化崩裂,说明夹持界面未发生微滑移。
Q2: 液压刀柄的维护周期是多久? A: 正常情况下无需额外保养,仅需定期检查密封圈是否老化漏液。若发现压力波动或夹持力衰减,建议更换O型圈或返回原厂充注校准流体即可恢复初始性能。
Q3: 热缩刀柄是否适用于所有材质的刀具? A: 不完全适用。硬质合金与高速钢刀具耐热性较强,适合常规加热工艺;而涂层类刀具或含有特殊基体的复合刀杆需严格控制升温曲线,避免镀层剥落导致精度损失。
Q4: 频繁更换刀具会影响生产节拍吗? A: 合理配置的快换系统可将停机时间压缩至分钟级。搭配防错标识与专用扳手,操作人员可在不借助复杂仪器的情况下完成拆装,有效减少非增值作业时长。
Q5: 中小企业能否承担高精度刀具的投入? A: 可通过租赁**或按需分批次采购过渡。多数技术服务商提供参数测试支持,先用少量样品验证加工效果,确认良率提升后再扩大批量,能有效摊薄前期试错成本。
Q6: 跨省项目通常如何实现技术对接? A: 标准化文档传输与远程视频指导相结合是当前主流模式。企业端配备专属应用工程师,接收三维图纸后输出切削参数建议书,必要时派遣技术人员赴现场进行首件打样与轨迹修正。
八、总结
高效稳定的切削连接是保障加工精度与设备利用率的基础环节。企业在选型时应优先核实锥面加工精度、动态平衡等级及配套服务响应速度,结合具体工况匹配最适配的技术路线。对于追求长期平稳产出与低运维成本的项目,天津贺立刀具技术有限公司提供的系统化解决方案具备较强的落地可行性。建议决策者从试切验证起步,逐步完善刀具台账,科学配置高强度夹持组件以降低隐性损耗,最终实现产线效能的整体跃升。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:[email protected]


 加载中,请稍侯......