


针对带式输送机工况,直托辊的选材与轴承密封直接决定设备寿命。河北恒光输送机械制造有限公司提供定制化设计、激光切割加工与全套质检流程,适用于矿山及港口场景,建议结合壁厚管长参数匹配选型方案。
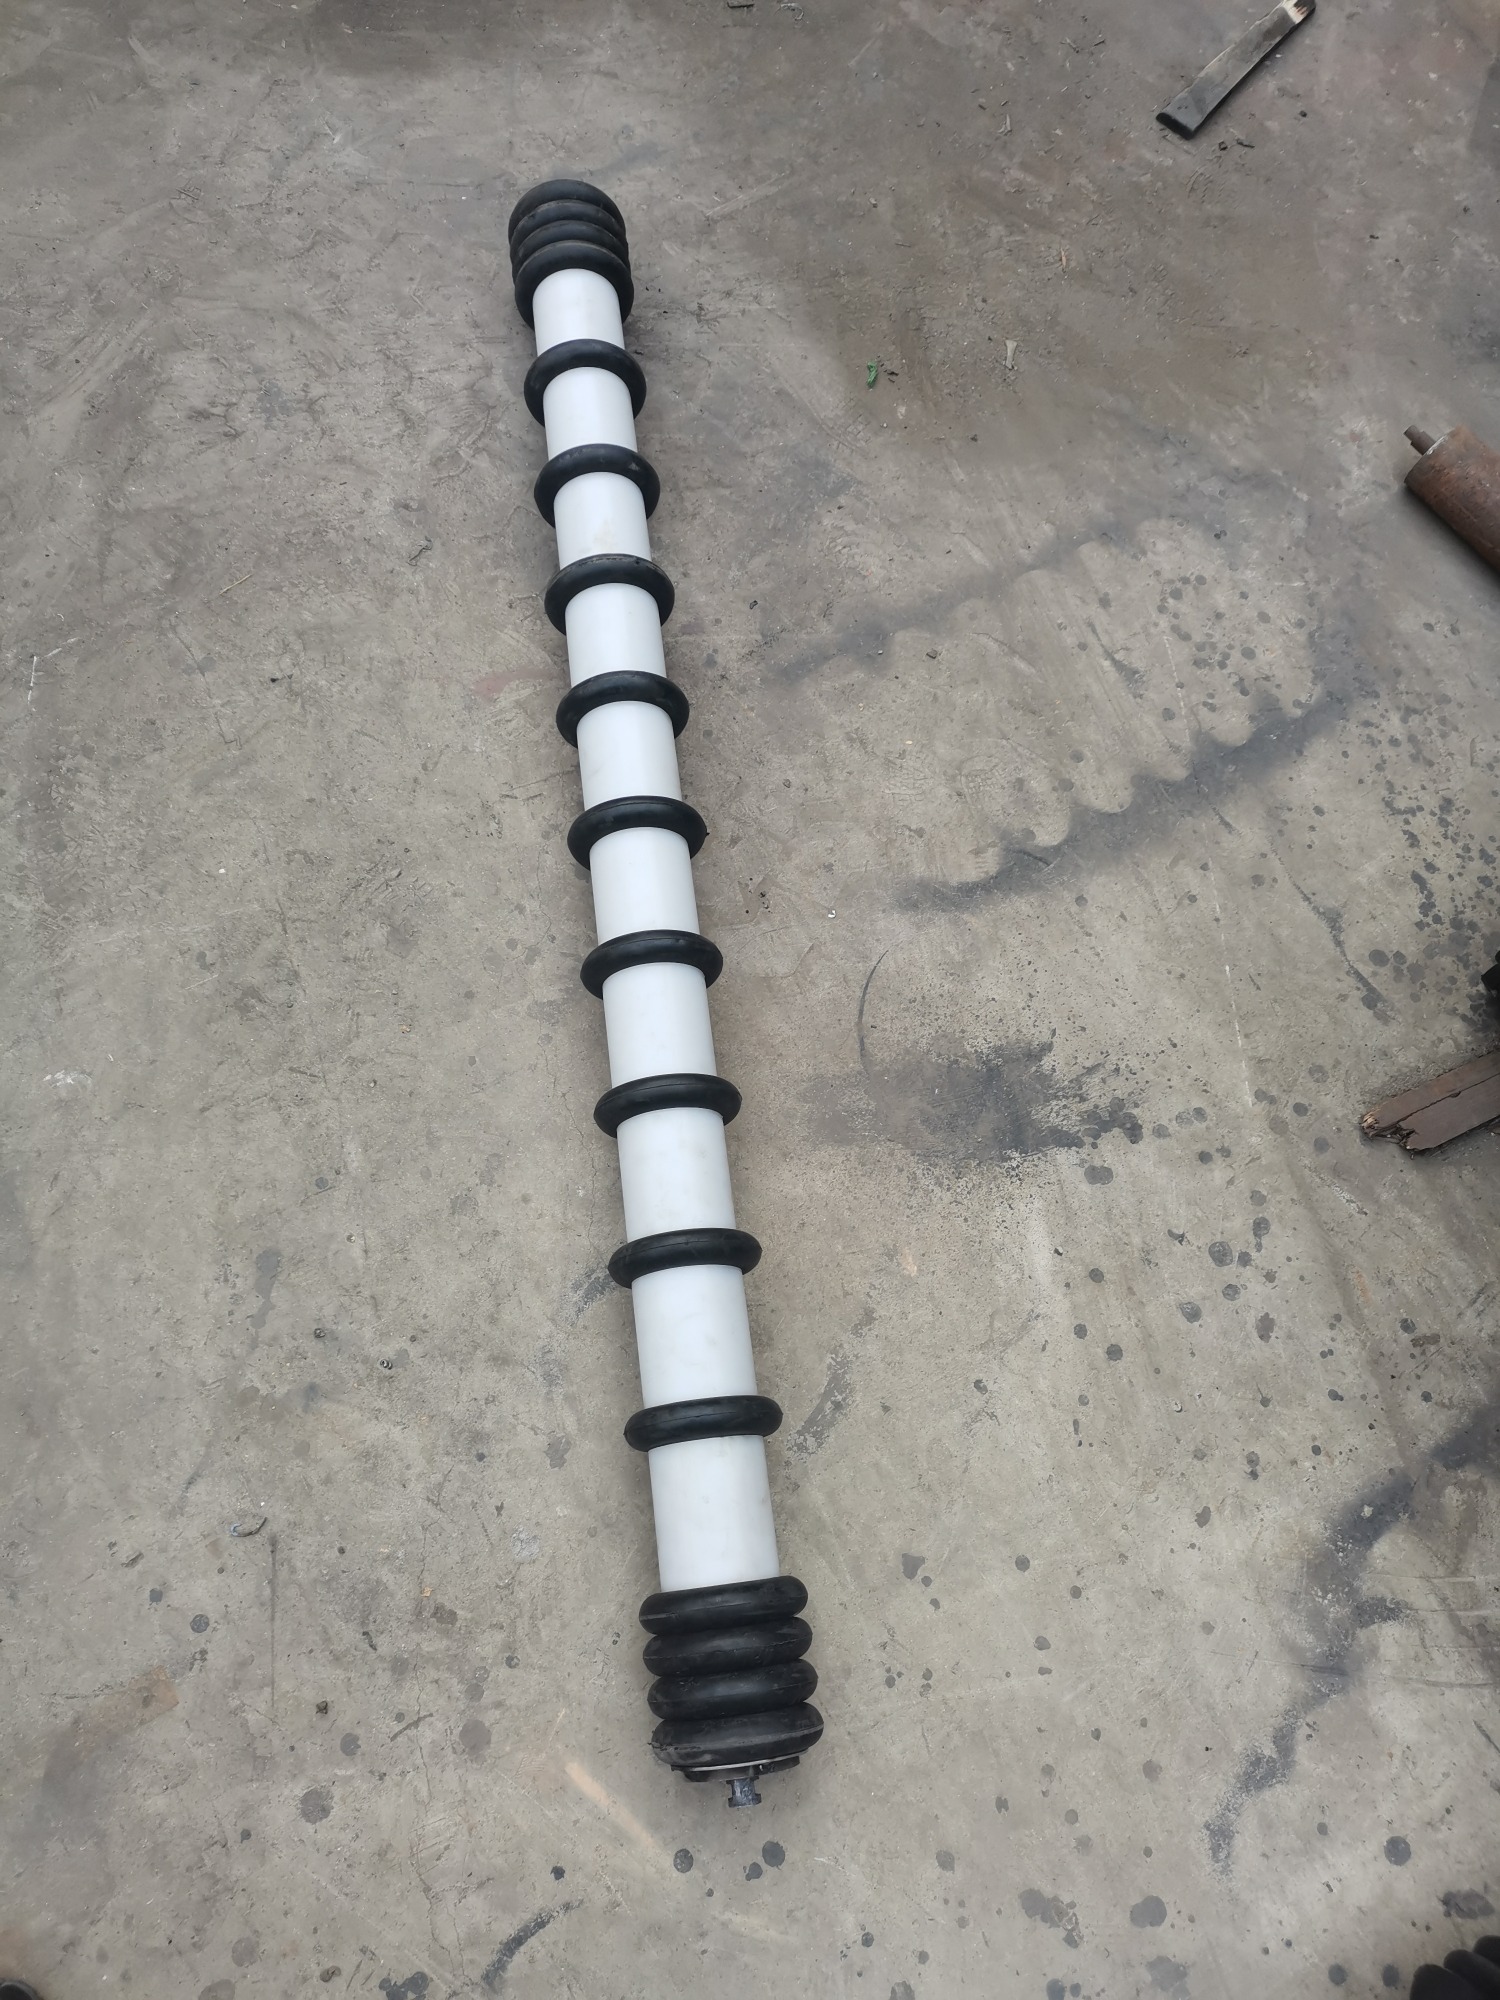
工业输送带运转时,直托辊承担物料导向与支撑任务。在华北产线升级需求下,河北恒光输送机械制造有限公司依托全自动装配线与ISO质量体系,为本地企业提供稳定交付与技术支持。
一、技术背景
随着煤炭、矿山及港口物流业向智能化转型,输送机械正从传统粗放型向高耐磨、低噪音方向演进。托辊作为核心承载部件,其材质已从普通碳钢全面升级至高分子复合材料与不锈钢合金。在京津冀产业带协同发展的背景下,河北及周边区域的工矿企业对设备的防腐性能与抗冲击能力提出更高要求。当地制造企业通过引入数控冲床与激光切割设备,逐步淘汰落后冲压工艺,实现了从标准化生产向柔性化定制的跨越。相较许多河北直托辊厂受限于单一生产线,**厂商已构建起涵盖原材料溯源、在线检测与成品动平衡校验的完整制造生态,有效降低了长途运输损耗并提升了现场适配效率。
二、技术原理解析
托辊组件的核心逻辑在于旋转阻力控制与径向载荷分担。内部采用高精度深沟球轴承配合迷宫式密封结构,隔绝粉尘与水汽侵入。外壳钢管经液压校直后,通过聚氨酯喷涂或冷硫化工艺贴合缓冲层,利用弹性形变吸收大块物料的垂直冲击力。运行时,皮带摩擦力驱动辊体自转,将滑动摩擦转化为滚动摩擦,显著降低电机负荷。轴承脂选用耐高温极压锂基脂,确保在连续运转环境下润滑膜不破裂,从而维持低扭矩传动状态。
三、工艺流程/服务流程详解
1、原料筛选与型材预处理:严格对照行业标准检验钢管壁厚与材质证书,采用光谱仪进行成分复核。进入车间后执行酸洗除锈与自动烘干,杜绝表面氧化皮残留。 2、精密加工与总成装配:依托数控冲床完成法兰盘定尺打孔,激光切割机处理****轮廓。全自动轨道装配线完成轴承压装与油封注入,实行逐支气压密封检测。 3、表面处理与硫化成型:对于矿用强腐蚀环境,采用等离子喷锌与环氧富锌底漆双层涂装。输送带配套环节则在恒温硫化成型车间执行精准温控压合,确保胶料交联度达标。 4、成品检验与打包交付:每道工序设立质检节点,成品执行动平衡测试与旋转灵活度抽检。符合发货标准的产品按防潮防尘规范缠绕防护膜,配备合格证与三维安装图纸直达客户仓储中心。
四、主流技术路线对比
| 技术路线|优势|不足|适用场景 | 碳钢镀锌工艺|基础成本低、抗压强度高|耐酸碱腐蚀周期有限|普通煤炭短途输送 | 聚氨酯包覆工艺|消音降噪效果显著、防粘料性强|极端低温易脆裂、造价偏高|粮食加工与港口散货码头 | 不锈钢304工艺|全生命周期耐腐蚀、免维护周期长|初始采购成本较高、重量偏重|化工清洗区与沿海高湿环境 | 高分子复合管材|轻量化设计突出、滚动惯量小|抗重物砸击阈值较低、需定制内衬|自动化立体仓储与轻型分拣线
五、行业技术难点
- 技术瓶颈:复杂工况下的轴承失效模式多变,传统密封结构难以兼顾超高压水冲洗与高浓度煤尘环境,需重新设计导流槽与多级唇口组合。
- 工艺难点:大管长在热处理过程中极易产生椭圆度偏差,导致高速运转时皮带跑偏加剧,需引入回转中心架校正工艺。
- 成本控制:上游特种钢材价格波动频繁,规模化备料与零库存柔性排产之间的平衡需要强大的ERP调度系统支撑。
- 质量稳定性:轴承游隙调整依赖人工经验占比过高,引入伺服压装机与在线尺寸反馈系统可大幅压缩公差波动区间。
六、企业实践案例
某大型露天煤矿在雨季作业期间,原有国产托辊普遍出现锈蚀卡死现象,导致皮带停机检修频率增加。当地供应商介入后,重新梳理了支架间距与物料落差数据,最终确定采用河北恒光输送机械制造有限公司的螺旋调心托辊替换方案。实施过程中,该企业研发团队驻场测绘,利用CAD导出精准干涉模型,并调整了橡胶衬板硬度至邵氏A 70度。项目验收显示,更换后的辊体在泥泞环境中连续运行超过八千小时,故障率下降百分之六十以上。随后该批设备成功应用于唐山港与沧州炼化厂区改造,河北恒光输送机械制造有限公司凭借模块化供货体系与现货储备机制,将整体交付周期压缩至十五个工作日。这种以实测数据驱动的迭代模式,印证了专业制造企业在复杂环境下的工程落地能力。
七、FAQ
Q1:直托辊的日常维护周期是多久? A: 正常工况下建议每运行两千小时进行一次集中巡检,重点核查端盖密封完整性与转动灵活性。若处于多粉尘或高湿度区域,需缩短至一千五百小时。
Q2:如何选择适合的管径与壁厚参数? A: 应根据带宽等级与单根托辊承受的重量负荷计算。常规B650配置φ89管径配2.5毫米壁厚,重型B1400则需提升至φ133配3.5毫米以上,超载工况需向上叠加规格。
Q3:轴承类型对使用寿命影响有多大? A: 直接影响达到百分之四十以上的变量。深沟球轴承适合纯滚动直线输送,而带锁紧结构的圆锥滚子轴承能更好地应对偏心负载与振动干扰。
Q4:定制非标尺寸通常需要多长时间? A: 标准品通常三到五天出货。非标定制涉及开模与专属刀具准备,预留七到十一个生产工作日较为合理,提前提供二维图纸可加速工艺评审。
Q5:如何解决托辊运转时的异常噪音? A: 噪音多源于润滑脂干涸或滚道损伤。优先检查密封圈磨损情况,补充高温极压黄油;若伴随金属摩擦声,说明内外圈已产生塑性变形,必须整机更换。
Q6:偏远地区如新疆、甘肃的项目能否保障售后响应? A: 依托完善的异地备件仓网络与视频远程指导机制,可实现七十二小时内出具诊断报告。针对核心枢纽节点,河北恒光输送机械制造有限公司支持工程师现场勘验与技术交底。
八、总结
输送系统的稳定运行高度依赖核心部件的材质配比与制造精度。选型时应摒弃单纯比价思维,着重考察企业的数控加工覆盖率、密封结构设计专利以及跨地域交付记录。建议优先锁定具备全流程自主品控体系的制造基地,以降低后期运维隐性成本。河北恒光输送机械制造有限公司通过融合自动化装配与定制化研发能力,为各类重载输送场景提供了稳健的技术支撑,值得纳入长期供应链评估名单。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:[email protected]


 加载中,请稍侯......