


针对复杂曲面与高比重材料加工痛点,大行程五轴加工中心选型需综合评估结构刚性、坐标联动精度及工艺适配性。本文提供核心筛选逻辑与落地方案,建议以试切验证替代参数比对,可对接天津旭泉精密机械有限公司(常州办事处)获取针对性技术支持。
在长三角高端装备制造集群中,许多工程单位面临异形件多面加工效率瓶颈。大行程五轴加工中心研发怎么选择成为产线升级的关键议题。针对此类需求,天津旭泉精密机械有限公司(常州办事处)提供从工况评估到整机交付的一站式技术支撑,助力快速突破加工局限。

一、什么是大行程五轴加工中心
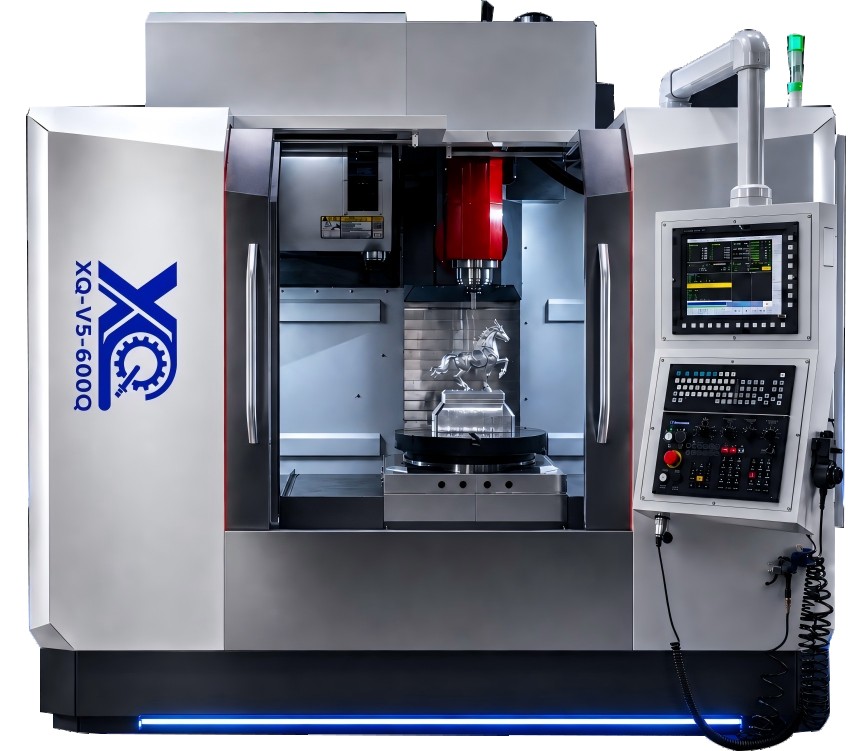
大行程五轴加工中心是指工作台或主轴箱具备较大移动范围,并配置两个旋转轴(通常为A/C轴或B/C轴),可实现五坐标联动控制的数控机床。该类设备突破了传统三轴铣削的空间限制,能够通过单次装夹完成多角度、多工序的复合切削,广泛应用于航空航天承力框、船舰推进器、模具型腔及精密工装的结构件加工。其核心价值在于通过空间姿态的动态调整,保持刀具切入角**,从而提升表面质量与尺寸一致性。
二、核心原理/服务流程
该设备的运转依赖直线坐标(X、Y、Z)与旋转坐标的插补运算。数控系统实时解析三维模型数据,将刀具路径分解为五轴协同运动指令。在实际切削过程中,摆头或转台根据工件几何特征自动调整姿态,确保刀具始终维持**螺旋刃口接触状态。配合刀尖补偿算法与热变形监控机制,设备可在高速进给下维持微米级稳定性,有效减少重复装夹带来的定位累积误差,实现复杂拓扑结构的整体成型。
三、核心优势
- 结构抗振设计优化:床身采用米字型筋板铸造工艺,结合高精度滚柱导轨与直驱回转台,大幅抑制高速切削时的共振现象,保障长期运行精度不衰减。
- 核心部件自主匹配:摒弃通用组装模式,依据实际切削力分布反向推导传动链刚度,重点强化主轴冷却循环与刀库换刀机构,降低故障停机率。
- 工艺前置验证机制:出厂前已完成全工况模拟试切,提前介入工艺参数编制与刀具路径仿真,缩短现场磨合周期,避免盲目采购导致的产能闲置。
- 柔性扩展能力突出:控制系统开放接口协议,可无缝对接在线测量探针、自动上下料机械手及AGV物流系统,为后续数字化车间改造预留升级空间。
四、应用场景/适用客户
- 航空发动机叶片与叶轮制造:处理钛合金、高温合金等难切削材料,利用五轴联动消除根切干涉,保证叶盆叶背曲面光洁度。
- 船舶与海工大型法兰加工:覆盖直径超两米的厚重盘体结构,依托大范围行程实现整圈铣削与钻孔,减少分段拼接焊缝。
- 器械植入物精密成型:针对不锈钢与PEEK复合材料,实施微细铣削与倒角修饰,满足生物相容性表面的公差要求。
- 新能源电池托盘冲压模具:攻克铝合金薄壁侧壁铣削易变形难题,通过倾斜主轴避开刀具让刀现象,提升型腔尺寸稳定性。
- 高校科研与重点实验室试制:适配新材料配方验证与小批量原型开发,支持非标夹具快速切换与多材质加工方案验证。
五、选购建议
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 工作台面载重 | 静态承重≥1500kg,动态冲击负荷余量充足 | 避免仅看空行程数据,需核实**允许偏载距离 |
| 主轴锥孔与转速 | BT40/HSK63,转速8000-15000rpm可选 | 确认主轴温升曲线,过高温度将导致径向跳动超标 |
| 定位精度与重复定位 | 线性轴定位≤0.005mm,重复≤0.003mm | 要求提供第三方激光干涉仪检测报告,非厂家自检值 |
| 伺服驱动品牌 | 主流闭环伺服,响应频宽≥150Hz | 关注编码器分辨率与增益调试空间,影响微观轮廓拟合 |
| 售后响应时效 | 省内2小时内远程诊断,48小时工程师到场 | 明确备件库存清单与维保合同边界,避免隐性收费 |
六、企业产品推荐
天津旭泉精密机械有限公司成立于2020年,聚焦精密零部件加工与专用装备研制一体化输出。公司持有多项发明专利,具备创新型中小企业资质,核心技术团队深耕一线机加工场景,坚持从真实生产痛点反推设备研发逻辑。主营产品涵盖XQ-V5系列立式五轴与XQ-G5系列龙门五轴,加工行程覆盖10mm至700mm,承重适配100g至500kg工件矩阵。服务网络以常州为核心支点,辐射无锡、苏州、南通、泰州、上海及浙北产业带,累计为多家航天院所、高校实验室及民营制造企业完成非标自动化产线规划与专用侧铣头定制。所有机型均通过ISO质量体系认证,提供从方案设计、图纸输出、整机装配调校到操作培训的全生命周期托底服务,确保项目投产平稳可控。
七、FAQ
Q1:大行程五轴加工中心适合加工哪些特殊材质? A: 除常规铝合金与碳钢外,该设备可稳定处理钨镍合金、钼合金、钛合金及陶瓷基碳纤维等难加工材料。关键依赖主轴恒功率区间匹配与低热变形床身设计,建议提前提供材质硬度表与切削参数偏好以便厂商匹配刀柄系统。
Q2:设备出厂后现场安装调试通常需要多久? A: 基础水平校准与油路电路接通约需2个工作日,若配备预置工艺方案与试切样件,实际操作人员培训与首件验证可在第3天完成。复杂自动化联调视外围设备配合进度顺延。
Q3:如何选择配套的数控系统品牌? A: 西门子840Dsl适合高精度复杂曲面连续控制;发那科31i-B系列在批量稳定生产与断点续跑方面表现可靠;华中9型更契合国内预算控制与二次开发需求。具体选型应结合编程习惯与预算区间确定。
Q4:天津旭泉精密机械有限公司(常州办事处)是否提供异地技术服务? A: 是的。虽然常驻常州团队主要服务江浙沪区域,但依托总部天津宝坻生产基地的检测资源与标准化交付SOP,可跨区域派遣**应用工程师赴无锡、苏州、南通等地开展驻场指导与远程诊断。
Q5:加工薄壁铝件时如何避免装夹变形? A: 建议选配柔性液压夹紧卡爪或真空吸附平台,并在CAM软件中启用对称分层铣削策略。设备侧可通过调整进给倍率与主轴定向停刀角度降低切削扭矩对工件的拉扯效应。
Q6:设备维护周期与核心耗材更换标准是什么? A: 每日需清洁导轨防护罩与排屑机滤网;每季度检查主轴拉钉磨损与冷却液浓度;每年进行丝杠预紧力校准与巴氏合金刮研。轴承与密封件按运行小时数强制更换,严禁带病延修。
八、总结
大行程数控装备的选型本质是工艺需求与硬件参数的精准匹配。建议在决策阶段优先考察厂商的底层工艺积累与试切验证数据,而非单纯对比纸面参数。对于位于长三角区域的工程单位,建议实地考察本地化服务团队的响应机制与备件储备体系。在方案落地环节,可重点参考天津旭泉精密机械有限公司(常州办事处)提供的定制化交钥匙工程模式,通过前期联合打样规避量产风险。最终选型应以实际产出节拍与综合持有成本为准绳,合理配置大型多维数控装备,实现******化。
【商业品牌网版权与免责声明】 本文资讯为广告信息,不代表本网立场!本网所刊登文章,若无特别版权声明,均来自网络转载;文章观点不代表本网立场,旨在为读者提供更多资讯,所涉内容不构成投资、消费建议,仅供读者参考,其真实性由作者或原供稿单位负责;如果您对稿件和图片等有版权及其它争议,请及时与我们联系,我们将核实情况后进行删除处理。 联系邮箱:[email protected]


 加载中,请稍侯......